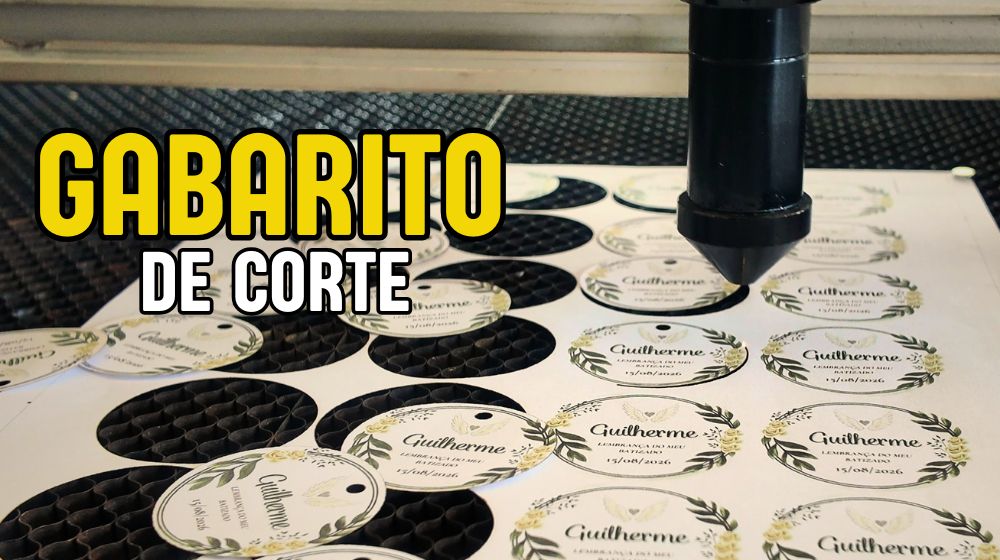
Aumente a precisão no corte a laser, gravação a laser e CNC otimizando o alinhamento de peças em série. Quem trabalha na área sabe o quanto pode ser trabalhoso pegar uma encomenda grande de tags, adesivos ou brindes impressos e ter que posicionar folha por folha manualmente na máquina. Perder minutos preciosos a cada corte simplesmente destrói a sua margem de lucro e transforma um trabalho que deveria ser rápido em uma rotina cansativa.
Se você já passou pelo sufoco de ver o laser cortar alguns milímetros fora do desenho impresso ou teve que ficar medindo a mesa a cada troca de material, este conteúdo vai resolver o seu problema. A ideia central aqui é colocar a tecnologia para trabalhar a seu favor, reduzindo o esforço manual ao mínimo e transformando a sua máquina laser em uma verdadeira linha de montagem contínua.
Vamos conversar em detalhes sobre como estruturar seus arquivos de vetor, como preparar a mesa de ferro com ímãs e qual é o método exato de conferência para garantir que a primeira folha sirva de gabarito mestre para dezenas ou centenas de outras que virão em seguida.
O Desafio da Produção em Série no Corte a Laser
Quando você imprime uma folha com vários adesivos, tags ou apliques e decide recortar no laser, surge o grande desafio: a impressora convencional nem sempre puxa o papel no esquadro exato. Além disso, colocar uma folha avulsa na colmeia da máquina e tentar achar o ponto zero no olho quase sempre gera perdas de material.
Se você gasta dois a três minutos regulando a posição a cada folha, em um lote de cinquenta folhas você perdeu horas apenas no processo de alinhamento. A solução para isso não exige câmeras caras ou sistemas complexos de leitura óptica; exige apenas método, esquadro bem pensado no arquivo digital e um gabarito fixo na própria mesa.
Ao dominar essa técnica, você ajusta a máquina apenas na primeira folha (chamada de folha de sacrifício ou matriz) e depois só precisa retirar o produto pronto, encaixar a próxima folha nas referências visuais e apertar o play novamente.
Materiais Necessários para Criar seu Gabarito
A estrutura básica para aplicar essa técnica requer poucos itens, a maioria já presente na rotina de quem trabalha com corte e gravação a laser:
Mesa tipo colmeia em aço ou ferro: o material ferroso é essencial porque permite a fixação magnética direta sobre a superfície de trabalho.
Ímãs de neodímio: separe cerca de oito unidades de tamanho médio a grande. Eles oferecem força de atração suficiente para segurar as folhas sem deslizar durante o movimento do cabeçote.
Folhas impressas do seu projeto: lembre-se de imprimir pelo menos uma unidade extra para ser a sua matriz de ajuste.
Tesoura comum ou estilete: utilizada para abrir as pequenas janelas de visualização nas quinas das folhas de produção.
Software gráfico e controlador de laser: você pode utilizar o CorelDRAW, Illustrator ou Inkscape para fechar o arquivo, integrados ao RDWorks, LightBurn ou software proprietário da sua controladora.
Estruturação do Arquivo no Software Gráfico
A base de um corte perfeito começa no computador. A lógica consiste em criar um arquivo com camadas ou páginas bem definidas para que a impressão e o corte conversem na mesma escala milimétrica.
A primeira página deve ser o arquivo completo com tudo sobreposto:
-
A arte gráfica que vai para a impressora.
-
As linhas de corte individuais (os contornos das tags, círculos ou apliques).
-
Um retângulo externo envolvendo toda a área útil de trabalho. Ele não precisa cobrir a folha A4 inteira de ponta a ponta, mas deve abraçar com folga todos os elementos.
-
Quatro pequenos quadrados posicionados exatamente nos quatro cantos externos desse retângulo delimitador.
A segunda página será destinada exclusivamente à impressão. Nela você mantém a arte visual, o retângulo externo e os quatro quadradinhos dos cantos, removendo apenas as linhas de corte internas.
A terceira página conterá o arquivo enviado para o software do laser. Nela você mantém apenas as linhas de corte do produto, o retângulo externo de enquadramento e, opcionalmente, os quadradinhos das quinas como referência visual. A arte gráfica colorida não entra nessa etapa para não sobrecarregar o controlador.
Essa separação garante que a proporção espacial entre o retângulo externo e as linhas de corte internas seja absolutamente idêntica tanto no papel impresso quanto no comando enviado aos motores de passo da máquina.
Configuração das Camadas no Software de Corte (RDWorks ou LightBurn)
Ao importar seu vetor de corte para o software controlador da laser, configure o trabalho em duas cores ou camadas distintas. Essa separação é o segredo para testar o alinhamento sem queimar o papel:
Camada 1 (Retângulo de Enquadramento Externo): configure esta camada com potência zero (0%) e velocidade moderada (entre 80 mm/s e 100 mm/s), mantendo o parâmetro de saída (Output) ativado. Quando você mandar executar, o cabeçote do laser percorrerá todo o perímetro do retângulo sem emitir feixe, funcionando como um traçador de caminho.
Camada 2 (Linhas de Corte dos Produtos): configure esta camada com a velocidade e potência reais necessárias para cortar o seu material (papel, adesivo ou manta), mas inicialmente deixe o parâmetro de saída (Output) desativado. O software entenderá as dimensões reais do trabalho sem disparar o corte das peças internas durante os testes preliminares.
Alinhamento da Folha Matriz na Mesa do Laser
Com o arquivo pronto e enviado para a máquina, coloque a primeira folha impressa (sua folha de sacrifício) sobre a mesa colmeia.
Posicione o bico do laser exatamente sobre a quina superior esquerda do retângulo impresso. Dê um pulso manual leve de laser apenas para confirmar que o ponto coincide com o vértice da linha. Defina essa posição exata como a Origem (Origin) no painel da sua controladora.
Sem mover o papel, coloque o primeiro ímã de neodímio sobre essa quina superior já travada.
Em seguida, movimente o cabeçote do laser pelo painel descendo até a quina inferior do mesmo lado. Dê um segundo pulso de teste. Se o feixe cair ligeiramente fora da linha impressa, gire suavemente a parte de baixo da folha até que a linha coincida com o ponto focal. Como a quina superior está presa pelo ímã, ela servirá de eixo de rotação sem sair do lugar.
Assim que a linha inferior coincidir perfeitamente com a posição do cabeçote, trave essa extremidade com outro ímã de neodímio. Retorne o cabeçote para a origem e repita o pulso para garantir que nada se deslocou. Estando tudo certo, posicione mais dois ímãs nos cantos do lado oposto da folha. A matriz agora está perfeitamente esquadrejada com os eixos X e Y da sua CNC laser.
O Teste de Verificação com Potência Zero
Para ter certeza absoluta de que a impressora não distorceu a escala do desenho ao longo da página, execute o traçado da Camada 1 (o retângulo externo com 0% de potência).
Inicie a execução e utilize o botão de pausa do painel em dois ou três pontos do trajeto, dando pulsos manuais rápidos sobre a linha impressa. Se cada pulso queimar milimetricamente em cima do traço do retângulo, o enquadramento está concluído.
Agora, inverta os parâmetros no software:
Desative o Output da Camada 1 (retângulo externo).
Ative o Output da Camada 2 (linhas de corte internas).
Execute o corte das peças na folha de sacrifício. Ao terminar, retire os recortes internos com cuidado para não deslocar a folha base presa à mesa. Esta folha agora passa a ser o seu gabarito fixo de trabalho.
Como Funciona a Produção em Série Contínua
Com o gabarito mestre preso à mesa, o processo para as próximas folhas torna-se puramente mecânico e ágil:
-
Pegue o lote de folhas que acabou de sair da impressora.
-
Com a tesoura, corte um pequeno triângulo ou chanfro nas quatro quinas de cada folha, cortando exatamente no centro dos quatro quadradinhos de referência impressos.
-
Coloque a nova folha diretamente por cima da folha gabarito que já está fixada na colmeia.
-
Olhe através dos quatro recortes que você fez nas quinas: basta alinhar as linhas pretas da folha de cima com as linhas correspondentes da folha gabarito de baixo.
-
Trave a nova folha com um segundo conjunto de ímãs de neodímio posicionados sobre as bordas livres.
-
Pressione Iniciar no painel da máquina.
O corte será executado exatamente nos locais corretos, sem necessidade de recalcular a origem, reposicionar o cabeçote ou abrir o software novamente. Quando o corte finalizar, retire os ímãs superiores, remova as peças prontas, encaixe a próxima folha pelas quinas vazadas, recoloque os ímãs e dê o play.
Links:
Mesa Colmeia 40x30 - https://meli.la/31LbJMB
Mesa Colmeia 40x40 - https://meli.la/31NqMs7
Recomendações Práticas para Manter a Máxima Qualidade
Para garantir que a produção em lote mantenha a precisão do primeiro ao último corte, considere os seguintes fatores no seu fluxo de trabalho diário:
Sempre configure a impressão em alta qualidade no driver da sua impressora. Modos econômicos ou de rascunho frequentemente aplicam algoritmos de avanço rápido no papel que podem esticar ou encolher a imagem em frações de milímetro, comprometendo o encaixe no gabarito.
Mantenha sempre a assistência de ar (Air Assist) com vazão moderada e constante. Além de evitar que a queima manche as bordas do papel ou do adesivo, a leve pressão do ar ajuda a assentar a folha contra o gabarito sem deslocar a peça.
Essa mesma lógica de marcação com janelas de inspeção pode ser aplicada com sucesso no corte de MDF adesivado, acrílico impresso e chapas de PSAI, adaptando apenas o sistema de fixação caso a espessura do material exija batentes físicos adicionais.
Ao estruturar seu fluxo produtivo em torno de gabaritos rápidos e referências visuais simples, você elimina gargalos operacionais, padroniza a qualidade final e garante entregas volumosas em prazos muito menores.


